炭化炉内衬——450–550 ℃ 的磨蚀,和 1100 ℃ 的二燃室
炭化段温度不高,坏得却不慢:水分、焦油、灰渣一起磨;真正难缠的是后面那个 1100 ℃ 的二燃室。
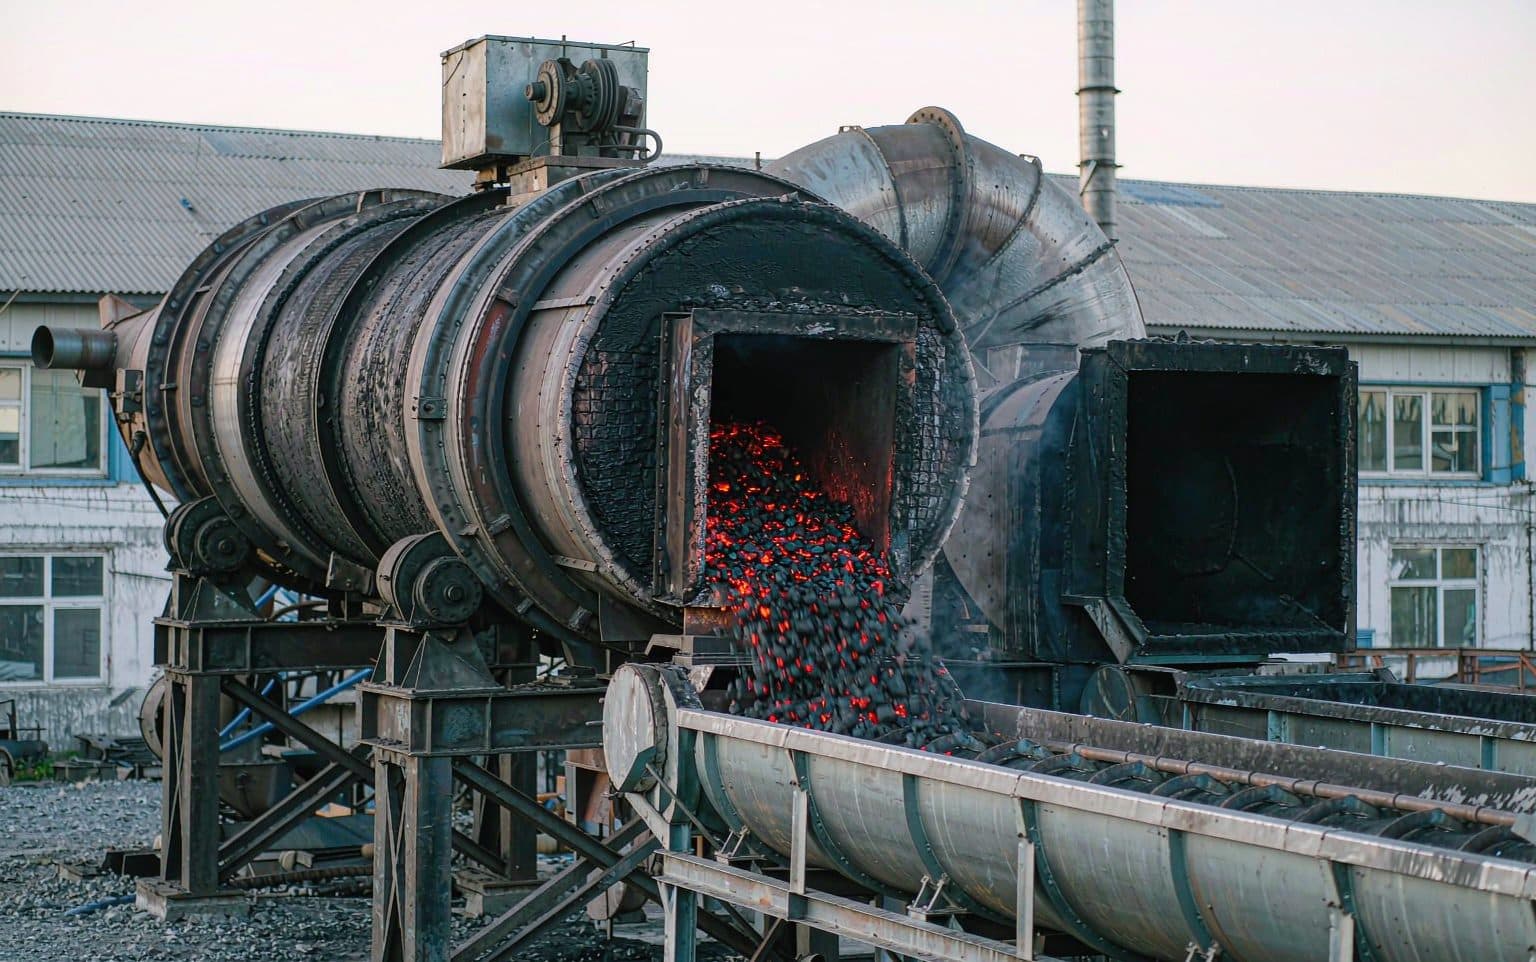
核心参数
| 参数 | 数值 |
|---|---|
| 进料干燥段 | 粘土质浇注料,Al₂O₃ 40–45%,200 mm |
| 炭化段 | 耐磨高铝浇注料,Al₂O₃ 55–65%,230 mm |
| 出料段 | 低水泥抗热震浇注料,230 mm |
| 二燃室 | 高铝或莫来石浇注料,230–300 mm |
| 保温层 | 轻质浇注料或陶瓷纤维板,65–115 mm |
| 锚固件 | 310S 不锈钢,V 形,每平方米 6 个 |
| 膨胀缝 | 每 1.5 m 一道,8–10 mm |
| 炭化段寿命 | 3–4 年 |
| 二燃室寿命 | 2–3 年 |
| 换衬工期 | 10–14 天(含烘炉) |
炭化炉不是「低温版的活化炉」
很多人以为炭化段只有 450–550 ℃,内衬要求应该比 1100 ℃ 的活化段低。实际正相反:炭化段的内衬往往比活化段更早出问题。原因有三个——物料含水 8–12%,进炉后水汽带着焦油和灰分在衬里表面反复凝结、冲刷;炭化过程产生的焦油在低温区粘度大,容易和灰分一起粘在衬里上形成结圈;清圈时的机械敲击,直接伤的就是工作面。
所以炭化段选材的第一指标是耐磨和抗结焦,而不是耐高温。用活化段那套 Al₂O₃ 70–80% 的高铝料并非不行,但性价比不高——那个牌号是为 1100 ℃ 的碱蚀和蒸汽环境准备的,放在 500 ℃ 的炭化段属于用错了地方。
炭化炉的内衬设计还要考虑一个活化炉没有的问题:结圈后的清理。设计时把易结圈区域的衬里做成可拆换的结构,或者预留清圈孔,比事后用大锤敲要省得多。
四个部位,四套材料
| 部位 | 温度 | 主导损毁 | 推荐材料 | 厚度 | 典型寿命 |
|---|---|---|---|---|---|
| 进料干燥段 | 200–400 ℃ | 水分、轻度磨蚀 | 粘土质浇注料 Al₂O₃ 40–45% | 200 mm | 4–5 年 |
| 炭化段 | 450–550 ℃ | 磨蚀、焦油结圈 | 耐磨高铝浇注料 Al₂O₃ 55–65% | 230 mm | 3–4 年 |
| 出料段 | 500–200 ℃ | 热震、出料磨损 | 低水泥抗热震浇注料 | 230 mm | 3–4 年 |
| 二燃室 | 850–1100 ℃ | 碱蚀、热震、飞灰冲刷 | 高铝或莫来石浇注料 | 230–300 mm | 2–3 年 |
二燃室是最容易被低估的易损件
二燃室的任务是把炭化尾气里的焦油和可燃组分在 850–1100 ℃ 下烧掉,满足排放要求。它的工况比炭化段苛刻得多:温度高、烟气含碱和飞灰、还要承受频繁的启停热震。多数项目的二燃室内衬寿命只有 2–3 年,比炭化段短 1–2 年。
它坏的方式也很典型:先是从锚固件根部开裂,然后小块脱落,最后大面积剥离。原因通常不是温度超标,而是升降温太快——一次急停急启,就够让浇注料表面裂一层。所以二燃室的运行纪律比材料牌号更重要:启停按曲线走,别为了赶产量把升温速率翻倍。
另外,二燃室的衬里厚度要按最高温度而不是常态温度设计,并且单独设膨胀缝。把二燃室和炭化段当同一个温度区处理,是这类炉子最常见的配衬错误。
结圈、清圈与内衬寿命
- 结圈不是内衬问题,是工艺问题:入料含水高、炭化温度偏低、烟气带走不畅,都会让焦油在衬里表面沉积。
- 清圈用机械敲击会直接打掉工作面,敲一次少一层;能用降温自然脱落的方式,就别用大锤。
- 易结圈区域在设计中预留清圈孔或可拆衬板,比事后处理便宜得多。
- 每次停炉都把结圈情况记进台账,连续两次同一位置结圈,就该查入料水分和温度曲线,而不是换更贵的砖。
检修节奏
- 每年停炉一次,测炭化段和二燃室的残余厚度,重点看锚固件根部。
- 残余厚度低于原厚度 50%,或出现面积超过 0.2 m² 的剥落,做局部修补。
- 二燃室每 2–3 年整段更换一次;炭化段 3–4 年。
- 换衬含烘炉 10–14 天:降温 2 天、拆除 2 天、浇筑养护 3–4 天、烘炉 3 天。
- 复产第一周记录钢壳温度,比基线高 30 ℃ 就要停下来查。
炭化段和活化段,别用一套参数
同一套生产线里,炭化炉和活化炉的内衬经常被一起打包采购,然后按同一个牌号配货。这是错的:炭化段要耐磨、抗结焦,活化段要抗碱、抗蒸汽氧化;二燃室要抗热震。三段工况三种料,按最高温度统一配,结果一定是低温柔性过剩、高温部位不够。分部位出材料清单,是控制这条线维护成本最直接的一步。
下单前客户最常问的问题
只给带数字的答案。你的问题没在这里,直接发过来。
炭化炉内衬能用耐火砖吗?
二燃室为什么坏得比炭化段快?
内衬掉渣会影响炭的品质吗?
结圈怎么清才不伤内衬?
炭化炉换衬要停多久?
把原料、目标吨位和成品指标发过来。你会拿到一份配置、一张公用工程表和预算区间——不是一本画册。