炭化炉 — 1 到 6 吨/小时,把壳变成炭,活化之前的那一步
450–550 ℃ 缺氧热解,得率 28–34%,挥发分自己烧自己维持温度。这一步做砸了,后面再好的活化炉也救不回来。
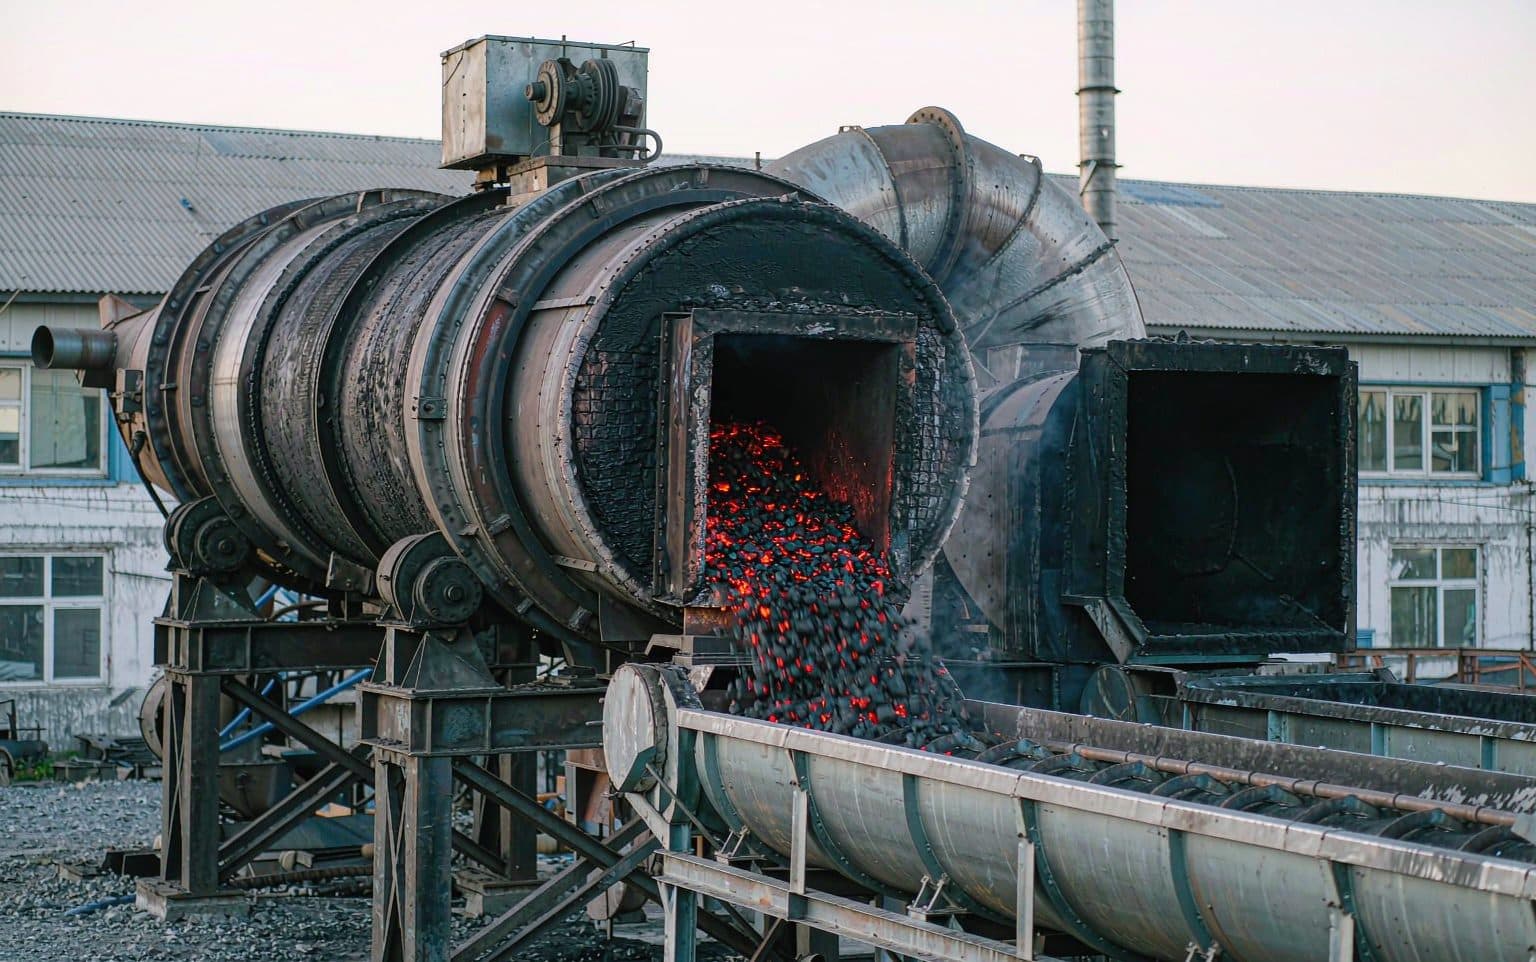
核心参数
| 参数 | 数值 |
|---|---|
| 原料入炉量 | 2.0 吨/小时 · 48 吨/天 |
| 出炭量 | 0.60–0.68 吨/小时 · 14–16 吨/天 |
| 筒体直径 × 长度 | 1.4 m × 14 m |
| 转速 | 0.4–1.5 转/分,变频 |
| 炭化温度 | 450–550 ℃,两段控制 |
| 停留时间 | 30–60 分钟 |
| 加热方式 | 内热式,挥发分在二燃室燃烧后回用 |
| 开车燃料 | 天然气 / 液化气 / 柴油 / 木柴,仅前 3–4 小时 |
| 尾气处理 | 850 ℃ 二燃 + 旋风除尘 + 洗涤塔 |
| 耐火内衬 | 高铝浇注料 230 mm + 保温 65 mm |
| 装机功率 | 37 kW |
| 出料温度 | ≤ 60 ℃(间冷水冷机后) |
| 设计寿命 | 内衬 3–4 年,筒体 12 年以上 |
炭化工序决定整条线的经济性
活化受关注,因为它决定碘值;炭化决定钱。同样两台炉,得率 30% 和 34%,每吨成品炭消耗的原料差 13%——而原料通常是整个厂占比最高的单项成本。
按 1 吨/小时成品炭、年产 6000 小时算,这个差距约等于 0.2 吨/小时的壳,一年约 1400 吨。壳到厂价按 1200–1500 元/吨计,炭化段管好和管砸之间,一年差 170–210 万元。这个数字比不同供应商之间的设备差价大一个量级。
得率由三件事决定:升温快慢、在温时间、进氧多少。升温过快会把颗粒炸裂、跑掉细粉;进氧则在烧你已经付过钱的碳。这两个都是机械问题,不是化学问题——所以都能靠密封进料、受控转速和合适尺寸的二燃室解决。
从椰壳到成品炭,物料去哪了
| 工序 | 投入 | 产出 | 得率 |
|---|---|---|---|
| 烘干 | 5.25 吨湿壳(含水 12%) | 4.62 吨干壳 | 88% |
| 炭化 | 4.62 吨干壳 | 1.48 吨炭 | 32% |
| 活化 | 1.48 吨炭 | 0.88 吨活性炭 | 59% |
| 筛分除尘 | 0.88 吨活性炭 | 0.84 吨成品 | 95% |
| 全程 | 5.25 吨湿壳 | 1.00 吨成品 | 19% |
内热回转还是立式
主流两种结构。内热式回转窑是 1 吨/小时以上项目的常规选择:壳在缓倾斜的转筒里前进,少量燃烧烟气掠过料面。它对混合粒径的容忍度好、控制简单、单位产能投资更低。
立式炭化炉适合小产能和单一粒径原料。物料在加热的竖井里下行,停留时间分布更窄、得率略高,但放大困难、对细粉不友好。
两种都能设计。1–6 吨/小时的壳类项目,多数情况下推荐回转式——不是因为它理论上更优,而是因为它扛得住真实的原料,包括雨季壳到厂含水 18% 而不是 12% 的时候。
决定得率的四个控制点
- 进料密封——双翻板阀加进料端微负压。这里漏风是得率偏低最常见的原因。
- 转速——决定停留时间;不是越慢越好,太慢会让靠近出料端的料床过热。
- 二燃室温度——守住 850 ℃ 至少 2 秒,让挥发分完全燃烧,而不是结焦堵管道。
- 出料冷却——间接水冷到 60 ℃ 以下。热炭遇空气,最后两米就能丢掉几个点的得率。
能不能不用外部燃料?
开车用气或木柴烧 3–4 小时后可以,壳释放的挥发分足以维持 450–550 ℃,富余部分还能送去余热锅炉或活化炉的燃烧室。这就是为什么炭化炉常常是整厂最便宜的热源,也是为什么两个工段要一起算产能,而不是各自买好。
下单前客户最常问的问题
只给带数字的答案。你的问题没在这里,直接发过来。
一吨椰壳能出多少炭?
小产能一定要配炭化炉吗?
烟和焦油怎么处理?
同一台窑能不能做棕榈壳和榛子壳?
需要几个人操作?
把原料、目标吨位和成品指标发过来。你会拿到一份配置、一张公用工程表和预算区间——不是一本画册。