原料 · 椰壳吨炭耗壳 5.0–5.5吨 碘吸附值 950–1100mg/g 线产能 0.5–3吨/时
椰壳活性炭生产线 — 0.5 至 3 吨/小时,碘值 950–1100
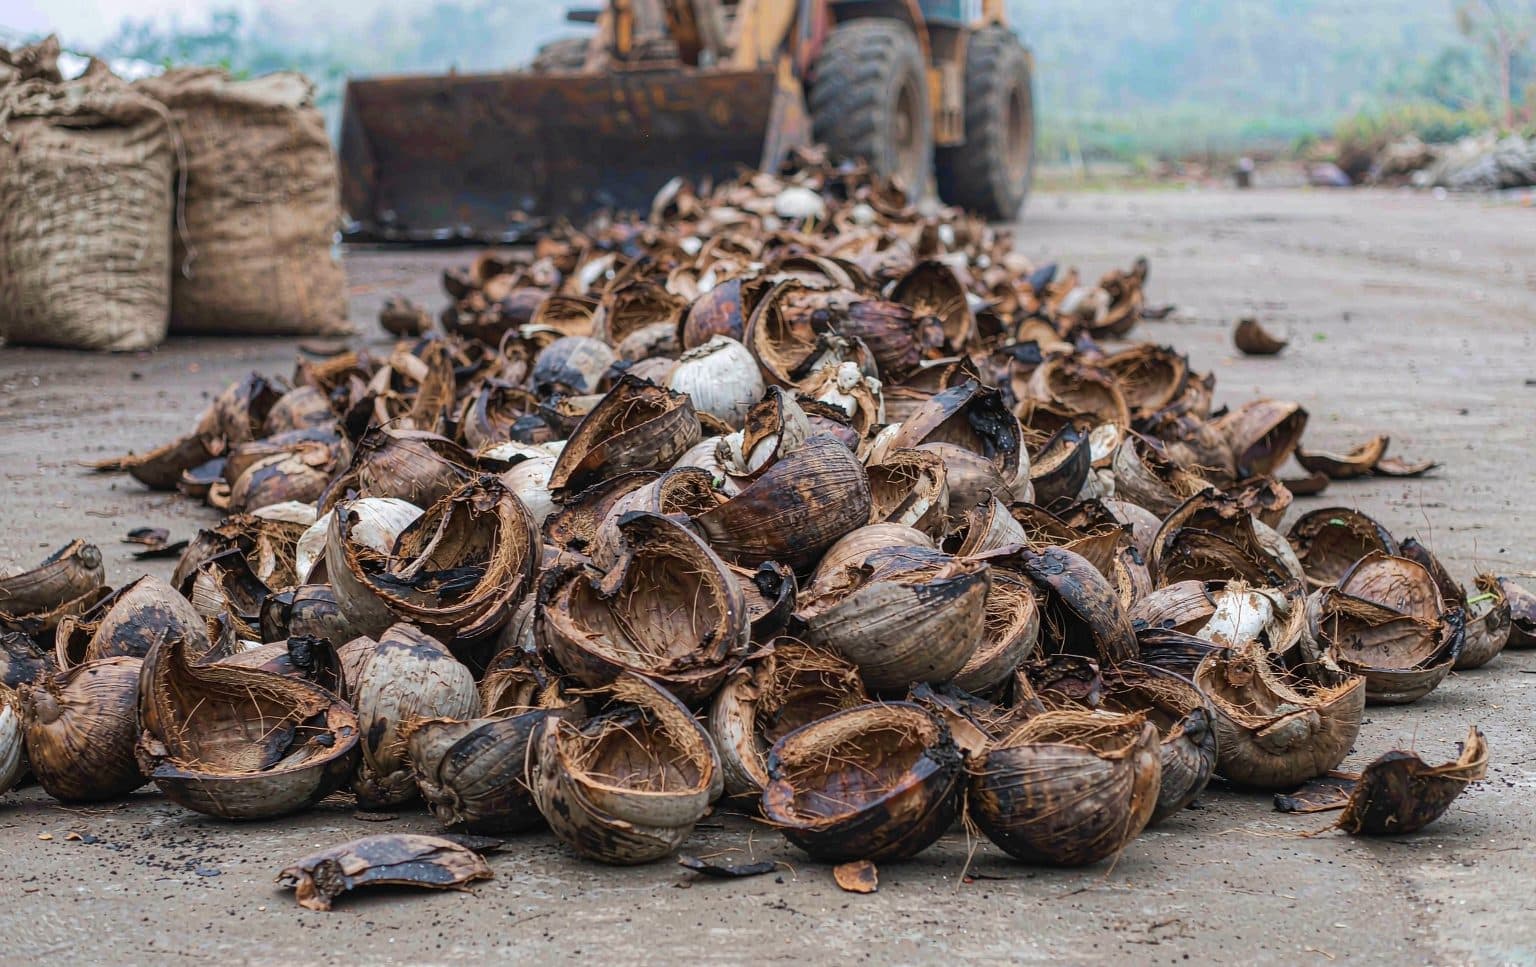
工艺上最顺的壳类原料。一吨成品炭要吃 5.0–5.5 吨原壳,所以这条线按炭化料选型,不按壳选型。
24 小时内回复 · 含物料平衡 · 不捆绑
180+条产线交付0.5–3 吨/时成品炭,五个型号15–25 天现场调试2 年机械质保工程师写的答案,不是销售话术
核心参数
| 参数 | 数值 |
|---|---|
| 壳料堆密度 | 550–650 kg/m³ |
| 入窑水分(干燥后) | ≤ 12% |
| 壳料灰分 | 1–3% |
| 进料粒度 | 2–12 mm,过筛 |
| 炭化温度 | 400–500 ℃ |
| 炭化得率 | 28–32%(壳→炭) |
| 活化得率 | 60–65%(炭→成品) |
| 综合得率 | 17–20% |
| 成品碘值 | 950–1100 mg/g |
| 亚甲蓝值 | 120–200 mg/g |
| 强度 | ≥ 95% |
| 灰分 | ≤ 3% |
| 成品堆密度 | 450–520 kg/m³ |
逐段得率,按吨算
| 工序 | 进 | 出 | 得率 |
|---|---|---|---|
| 壳料干燥 | 5.4 吨湿壳(20% 水) | 5.2 吨干壳 | 96% |
| 炭化 | 5.2 吨壳 | 1.55 吨炭化料 | 30% |
| 活化 | 1.55 吨炭化料 | 1.00 吨成品炭 | 64% |
| 筛分包装 | 1.00 吨成品炭 | 0.96 吨可售 | 96% |
为什么椰壳是参照原料
椰壳有三个天生的好处:固定碳高、细胞结构致密均匀、灰分低。做出来的炭强度高、微孔发达,正好对上水处理和黄金回收这两个主要市场。
它也是最容易暴露设备水平差距的原料。椰壳炭密度大,达到同样碘值需要比棕榈壳更长的停留时间——只按吨位选的窑,一定会活化不足。这里的做法是:椰壳线在型号表基础上多留 10–15% 停留时间,并且用你的实际炭化料做试烧确认。
订窑之前先查这三件事
- 入窑水分超过 15%:你是在花钱蒸发水,而且一区长度不够真正活化。加干燥机,或者谈干壳价。
- 壳里混纤维:纤维炭化快、活化时先烧掉,会把整批指标拖下来。2 mm 过筛。
- 陈壳或霉变壳:固定碳下降、灰分上升。要求对实际到货批次做工业分析,不要只看规格书。
已经有炭化料?
如果买的是椰壳炭化料而不是原壳,线会简单也更小:1 吨/小时成品只需 1.65–1.75 吨/小时炭化料,炭化炉、干燥机和相应环评手续全部消失。印尼和菲律宾不少客户从这里起步,之后再补炭化工段。
下单前客户最常问的问题
只给带数字的答案。你的问题没在这里,直接发过来。
几吨椰壳出一吨活性炭?
12% 水分下 5.0–5.5 吨原壳,按炭化得率 30%、活化得率 62–65% 计算。若从外购炭化料起步,1.6–1.75 吨炭化料出 1 吨成品。
椰壳能做到多少碘值?
单段水蒸气活化常规可做到 950–1100 mg/g。1100 以上要靠降产量延长停留时间,但水处理和黄金回收客户普遍指定 1000–1050,再高对使用端没有额外收益。
椰壳用化学活化是不是更好?
对这个产品不是。氯化锌或磷酸法温度低、得率高,但残留药剂需要洗涤和回收系统,而且自来水用炭不接受化学法产品。水蒸气法能耗高,换来的是干净的成品。
每天 10 吨炭化料该配多大的线?
10 吨/天折 0.42 吨/小时,出成品约 0.27 吨/小时,小于最小的标准型号。两个合理方案:HL-800 每天开 6–7 小时,或者几家炭化料凑一起开一个班。用大窑低负荷跑是最贵的选项。
正在选线?先算物料平衡。
把原料、目标吨位和成品指标发过来。你会拿到一份配置、一张公用工程表和预算区间——不是一本画册。