产品 · 水蒸气活化产能 0.5–3吨/时 活化温度 850–950℃ 碘吸附值 900–1100mg/g
回转式活化炉 — 0.5 至 3 吨/小时,850–950 ℃
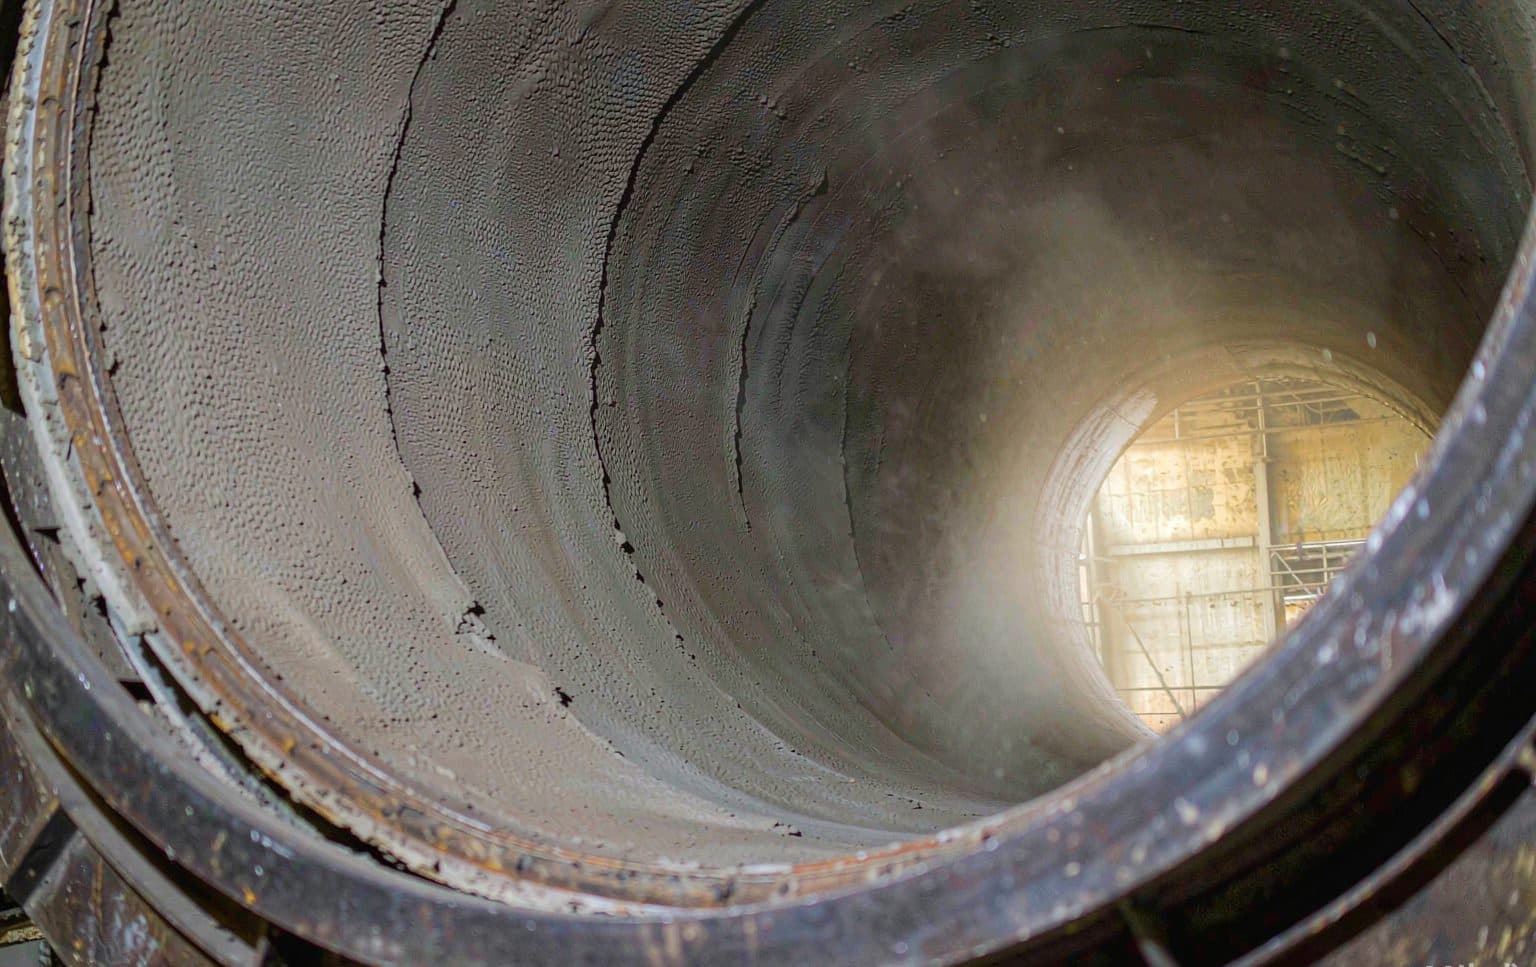
三区耐火筒体、变频传动、间接热风夹套:一个班次内碘值波动控制在 ±30 mg/g,适应 2–12 mm 的壳炭进料。
24 小时内回复 · 含物料平衡 · 不捆绑
180+条产线交付0.5–3 吨/时成品炭,五个型号15–25 天现场调试2 年机械质保工程师写的答案,不是销售话术
核心参数
| 参数 | 数值 |
|---|---|
| 成品产能 | 1.0 吨/时 · 24 吨/天 |
| 炭化料进料 | 1.65–1.75 吨/时 |
| 筒体直径 × 长度 | 1.2 m × 18 m |
| 转速 | 0.3–1.2 r/min,变频 |
| 安装倾角 | 2.5° |
| 活化温度 | 850–950 ℃,三区控制 |
| 停留时间 | 45–90 分钟 |
| 蒸汽消耗 | 1.8 吨/时,0.8 MPa |
| 热耗 | 2800–3500 kJ/kg 炭 |
| 燃料 | 天然气 / 液化气 / 柴油 / 生物质气 |
| 耐火内衬 | 高铝浇注料 + 65 mm 保温层 |
| 筒体材质 | Q345R 钢板,16 mm,去应力处理 |
| 装机功率 | 75 kW |
| 出料温度 | 水套后 ≤ 80 ℃ |
| 仪表配置 | PLC + 三区热电偶 + 氧量修正 |
| 设计寿命 | 内衬 3–5 年,筒体 12 年以上 |
筒体里到底发生了什么
一区 — 进料与干燥(200–400 ℃)
湿炭经双层翻板阀进入,隔绝空气。残余水分在此蒸发;这一区刻意做长,让水在物料到达活化温度之前就走完。
二区 — 升温至反应温度(400–850 ℃)
燃烧室的热风走夹套间接加热。炭中残余挥发分被赶出并在燃烧室烧掉,所以线跑稳之后燃料消耗会自己降下来。
三区 — 蒸汽活化(850–950 ℃)
过热蒸汽经贯穿全长的分布管进入。吸热反应 C + H₂O → CO + H₂ 在此造孔。停留时间和蒸汽配比决定碘值。
出料与冷却
炭落入水套螺旋冷却机,接触空气前降到 80 ℃ 以下。高于这个温度,热炭会把你刚花钱做出来的比表面积烧掉。
尾气处理
尾气经旋风、余热锅炉(选配)、洗涤塔和引风机。粉尘和 CO 在这里控制,不是等到烟囱口。
碘值到底丢在哪里
碘值是在窑的后 8 米定下来的。实际被叫去处理的问题里,多数不是工艺化学,而是四个机械原因。
第一,三区内衬局部脱落形成冷点,经过冷点的炭活化不足,混进好料里。第二,蒸汽分布管孔口堵塞或孔径不当,沿长度方向蒸汽不均——窑的平均数看着正常,实际半个截面在挨饿。第三,进料量悄悄上浮:操作工为了赶一批货把吨位提了 10%,停留时间掉了,碘值先掉 40 mg/g 才被人发现。第四,出料温度超过 100 ℃,事后把比表面积烧掉。
图纸里的控制逻辑逐条对着这四点:三支独立热电偶加趋势报警;可抽出的蒸汽分布管,孔位图存档;进料量与窑速联锁,而不是各自独立设定;出料冷却机留 30% 余量。
型号范围
| 型号 | 产能 | 进炭量 | 蒸汽 | 功率 | 占地 |
|---|---|---|---|---|---|
| HL-800 | 0.5 吨/时 · 12 吨/天 | 0.85 吨/时 | 1.0 吨/时 | 55 kW | 18 × 8 m |
| HL-1200 | 1.0 吨/时 · 24 吨/天 | 1.70 吨/时 | 1.8 吨/时 | 75 kW | 24 × 10 m |
| HL-1500 | 1.5 吨/时 · 36 吨/天 | 2.50 吨/时 | 2.6 吨/时 | 95 kW | 26 × 10 m |
| HL-1800 | 2.0 吨/时 · 48 吨/天 | 3.35 吨/时 | 3.2 吨/时 | 110 kW | 28 × 11 m |
| HL-2200 | 3.0 吨/时 · 72 吨/天 | 5.00 吨/时 | 4.8 吨/时 | 160 kW | 34 × 12 m |
供货范围
- 回转筒体及耐火内衬,出厂前完成浇注并按记录曲线养护。
- 燃烧室、燃烧器与燃料管路,适配天然气、液化气、柴油或生物质气。
- 蒸汽分布管、过热器与给水泵组(蒸汽锅炉可选)。
- 变频传动,附检修盘车辅传。
- 水套出料冷却机与螺旋输送机。
- PLC 控制柜,三区温度控制、趋势记录与报警日志。
- 旋风除尘、洗涤塔、引风机及至烟囱法兰的管道。
- 基础图、公用工程表、操作维护手册与两年备件清单。
关于“产能”这个词
务必问清报的吨位是成品炭还是进炭量。两者差约 40%,不写口径的报价无法与写了口径的报价比较。本站数字一律是成品炭、干基、在标注碘值下。
下单前客户最常问的问题
只给带数字的答案。你的问题没在这里,直接发过来。
回转炉能做到多少碘值?
椰壳炭 900–1100 mg/g,榛子壳炭 900–1050 mg/g,棕榈壳炭 900–1000 mg/g。要做到 1100 mg/g 以上,需要降产量延长停留时间,或采用两段活化,这部分单独报价。
蒸汽要多少?
1.2–2.0 kg 蒸汽/kg 炭,1 吨/时的线约需 1.8 吨/时、0.8 MPa 蒸汽。蒸汽品质比数量更重要:带水蒸汽会把三区温度压下来,表现在碘值上就是掉 30–50 mg/g。
天然气、柴油还是生物质气?
天然气最易控制,温度曲线最稳。没有气源时柴油常见,但吨成本更高。生物质气可用,前提是热值稳定;燃烧室按你实际拿到的低位热值设计,不按化验单上的理想值。
内衬怎么维护?
每 6 个月从检修门检查三区。内衬寿命通常 3–5 年,取决于开停次数。修补料与养护曲线随图纸一并提供,换衬队伍约 10 天到场。
能不能低负荷运行?
可以,最低约设计产能的 60%,靠同时下调进料和窑速实现。再低温度均匀性就撑不住,碘值会漂——产量很小时,0.5 吨/时型号间歇运行比大窑开 20% 负荷更划算。
正在选线?先算物料平衡。
把原料、目标吨位和成品指标发过来。你会拿到一份配置、一张公用工程表和预算区间——不是一本画册。