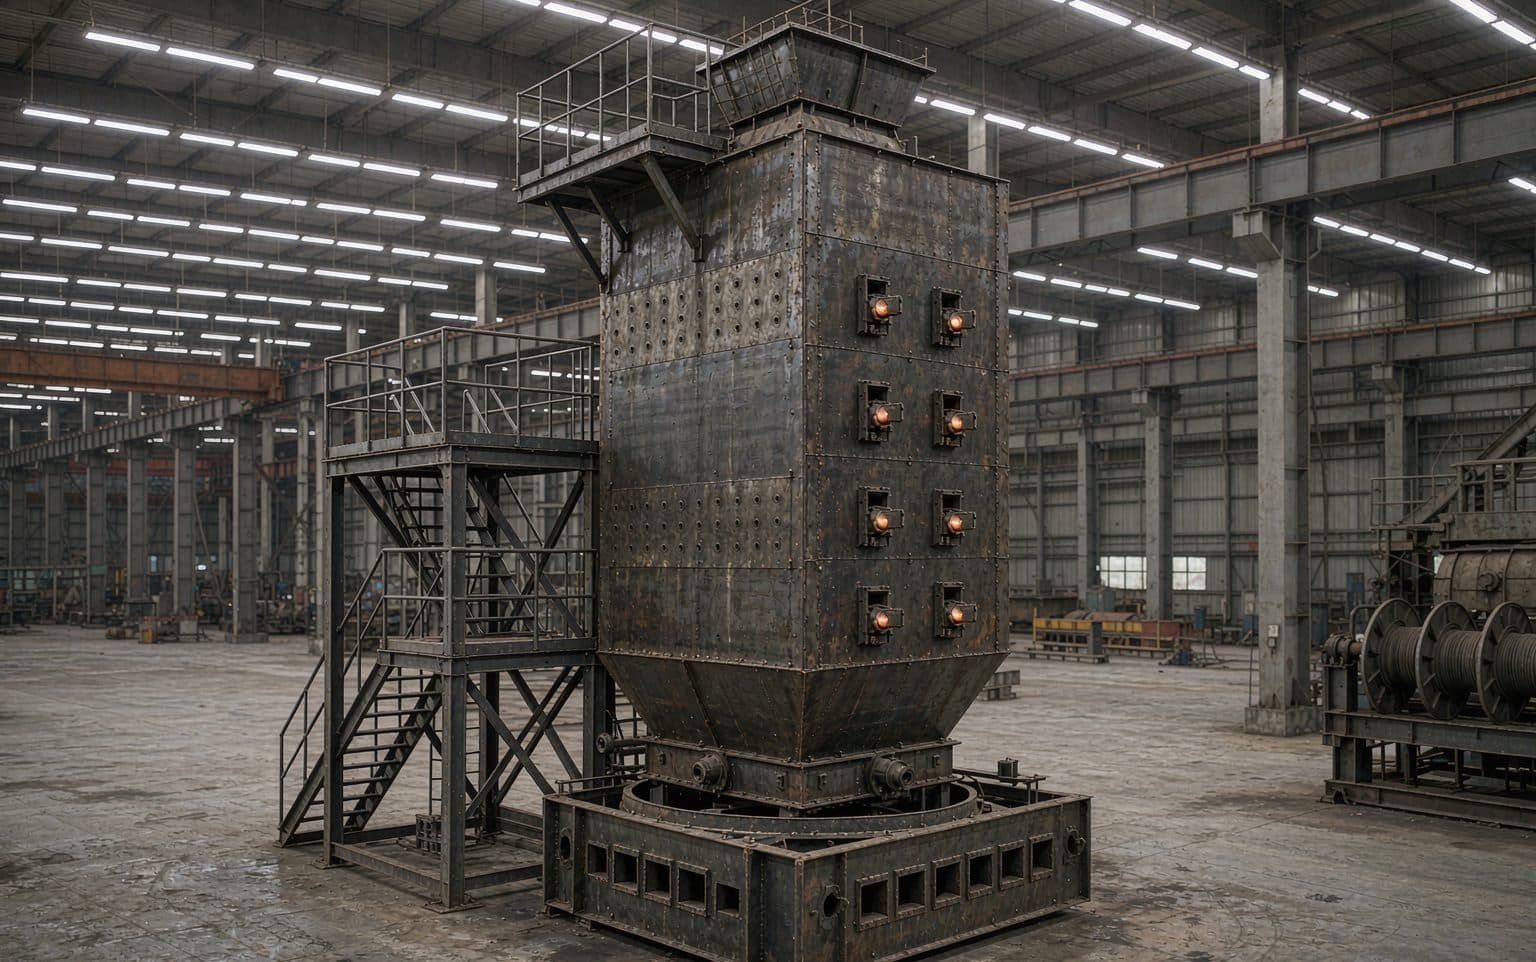
竖式炉(斯列普炉)— 0.5 到 2 吨/小时,壳炭做颗粒炭的主力炉型
物料靠重力下行,全程不翻滚。12 mm 的椰壳颗粒进炉、出料还是 12 mm,碘值通常比同批炭走回转窑高 40–60 mg/g。
核心参数
| 参数 | 数值 |
|---|---|
| 成品产能 | 1.0 吨/小时 · 24 吨/天 |
| 炭料入炉量 | 1.65–1.75 吨/小时,筛分 3–12 mm |
| 炉体总高 | 11.5 m(预热 3 / 活化 5 / 冷却 3.5) |
| 反应段截面 | 1.4 × 1.1 m |
| 活化温度 | 900–1100 ℃,三段独立燃烧 |
| 停留时间 | 4–8 小时,由出料量控制 |
| 蒸汽消耗 | 1.8 吨/小时,0.6 MPa |
| 供热方式 | 每段 3–4 支侧烧嘴 + 反应气回用 |
| 燃料 | 天然气 / 液化气 / 柴油 / 生物质气 |
| 耐火内衬 | 高铝砖工作层 + 浇注料 + 保温层 |
| 炉体材质 | Q235B 钢壳,内砌砖衬 |
| 装机功率 | 45 kW |
| 出料温度 | ≤ 90 ℃(水套冷却段后) |
| 控制方式 | PLC + 分段热电偶 + 出料称重控制 |
| 设计寿命 | 内衬 5–8 年,钢壳 15 年以上 |
物料在炉内怎么走
顶部进料与预热
筛分后的炭料经双钟罩阀进入,隔绝空气。顶部 3 米是预热段,上升的热气把物料烘干并升到 400–600 ℃,等它到反应段时水分已经排完。
活化段
过热蒸汽从中部 5 米的侧向孔道进入,与下行的料床逆流接触,发生吸热反应 C + H₂O → CO + H₂ 造孔。每段独立侧烧嘴各自守住自己的温度设定,这是竖炉比回转窑均匀的根本原因。
冷却段
底部 3.5 米为水套冷却段,出料温度降到 90 ℃ 以下。高于这个温度,炭一接触空气就开始烧掉你刚花蒸汽造出来的比表面积。
出料控制
回转出料盘按「每转一圈出多少公斤」标定,停留时间由这里决定——不像回转窑要靠转速和倾角两个量配合。操作工只需要守一个数,而不是两个。
为什么壳炭常常该走竖炉
椰壳炭密度高、硬度大。这恰好是竖炉奖励、回转窑浪费的属性。回转窑里料床走一趟大约翻滚两万五千次,每一次都在把颗粒磨成细粉,细粉随尾气走了。竖炉的料床是静止的,形状和粒径能活着穿过整个反应段。
第二个优势是温度均匀性。回转窑沿轴向有温度梯度,前三分之一明显比尾部冷;竖炉每段守在各自设定值上,无论什么时候进炉的颗粒,经历的热历史几乎一样。同样产能下,竖炉整批碘值的离散度通常是 ±20 mg/g,回转窑是 ±40 mg/g。
代价是投资和灵活性。同产能竖炉比回转窑贵 20–35%,要求入料必须筛到较窄的粒径区间,升温降温各要 72 小时。如果你的原料粒径波动大,或者想在同一台设备上切换颗粒炭和粉炭,回转窑才是对的选择。
同产能 1 吨/小时,竖炉与回转窑的实测差异
| 项目 | 竖式炉 | 回转窑 |
|---|---|---|
| 停留时间 | 4–8 小时 | 45–90 分钟 |
| 可达碘值 | 1000–1150 mg/g | 900–1100 mg/g |
| 整批碘值离散 | ±20 mg/g | ±40 mg/g |
| 磨损成粉比例 | 2–4% | 8–12% |
| 入料粒径要求 | 3–12 mm,必须筛分 | 2–12 mm,容忍度更宽 |
| 每公斤炭耗蒸汽 | 1.5–2.2 kg | 1.2–2.0 kg |
| 升温 / 降温 | 各 72 小时 | 8–12 小时 |
| 同产能投资比 | 1.20–1.35 倍 | 1.00 倍 |
| 内衬寿命 | 5–8 年 | 3–5 年 |
| 最适合 | 颗粒炭、柱状炭 | 粒径混杂、粉炭、频繁换产品 |
供货范围
- 砖衬立式炉体,三段独立燃烧,含水套冷却段。
- 顶部料仓、双钟罩阀、振动给料机与筛分机。
- 蒸汽分配孔道、过热器与给水泵组(锅炉可选)。
- 各段侧烧嘴组、燃料管路与助燃风机。
- 回转出料盘,带称重式停留时间控制。
- PLC 控制柜:分段温度控制、趋势记录、报警日志。
- 钢结构、平台、爬梯与基础载荷图。
- 操作维护手册、开车曲线与两年备件清单。
最容易毁掉一台竖炉的事
入料超标。竖炉靠料床透气工作,如果入料里 3 mm 以下的比例超过 15% 左右,料床会被压实、气流走短路,炉子不是憋死就是某一侧过烧。如果你的炭料来的时候没有筛过,先给筛分站做预算,再给炉子做预算——否则这台炉永远达不到标称碘值。
下单前客户最常问的问题
只给带数字的答案。你的问题没在这里,直接发过来。
椰壳炭为什么该选竖炉而不是回转窑?
竖炉能不能直接做粉状活性炭?
开停车要多久?
竖炉比回转窑贵多少?
内衬多久要换?
把原料、目标吨位和成品指标发过来。你会拿到一份配置、一张公用工程表和预算区间——不是一本画册。