活性炭成套生产线 — 0.5 到 3 吨/小时,从壳到成品包装
烘干、炭化、活化、洗涤、干燥、筛分、包装七个工段一次设计。一个供应商、一个性能数字、出问题时只有一个电话要打。
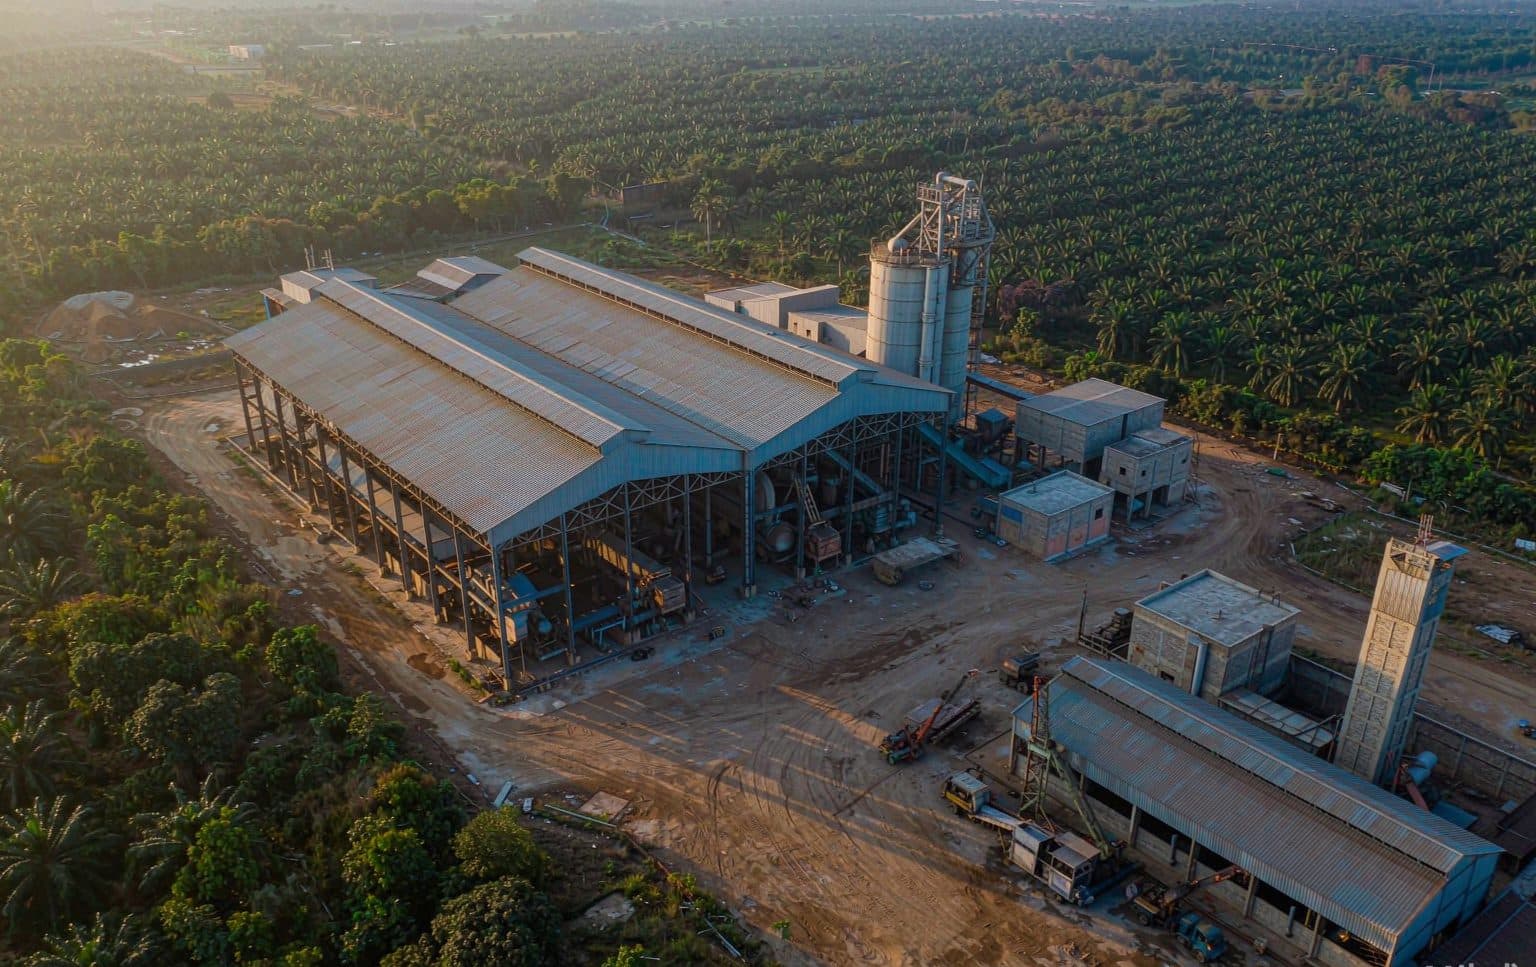
核心参数
| 参数 | 数值 |
|---|---|
| 成品产能 | 1.0 吨/小时 · 24 吨/天 · 按 300 天计约 7200 吨/年 |
| 原料壳用量 | 5.0–5.5 吨/小时(含水 12%) |
| 总装机功率 | 380–450 kW |
| 蒸汽需求 | 1.8–2.2 吨/小时,0.8 MPa(配余热锅炉可自给) |
| 工艺用水 | 8–12 m³/小时,洗涤另需补水 3–5 m³/小时 |
| 燃料(开车后) | 0–40 m³/小时天然气,视余热回收程度 |
| 建筑面积 | 主车间 30 × 32 m + 原料棚 12 × 20 m |
| 构筑物限高 | 12 m(竖炉方案)/ 9 m(回转窑方案) |
| 操作人员 | 每班 2 人,三班制 |
| 交货期 | 预付款后 120–150 天 |
| 安装调试 | 20–30 天,现场 4–6 名技术人员 |
| 性能考核 | 额定产能与碘值下连续运行 72 小时 |
七个工段,各自解决什么
1 · 原料预处理
壳进厂后计量、筛分、破碎到目标粒径——颗粒炭走 3–12 mm。3 mm 以下在这一步分出去,不要留到后面:它正是堵竖炉、在回转窑里烧掉的那部分。
2 · 烘干
回转烘干机把壳从含水 12–18% 降到 8% 以下。省掉这一步,炭化产能要掉 10–15%,因为窑的热量先花在烧水上,而不是热解上。
3 · 炭化
450–550 ℃ 缺氧热解,得率 28–34%。挥发分在二燃室燃烧后作为工艺热回用。
4 · 活化
回转窑或竖炉,850–1100 ℃ 通过热蒸汽。碘值和孔结构在这里定型,炉型选择的差别也在这里放大。
5 · 洗涤或酸洗
水洗降灰、调 pH;酸洗(盐酸,有时配碱)用于低灰或食品级产品。这一段是可选项,必须单独报价,因为它会改变整个废水系统的设计。
6 · 干燥与筛分
离心脱水后进回转或闪蒸干燥,含水降到 5% 以下,再经振动筛分成 4×8、8×16、8×30 目。筛下物作为粉炭产品,不是废料。
7 · 包装
25 kg 袋、500 kg 吨袋或散装。包装口的除尘不是面子工程——它决定你能不能过环保验收。
1 吨/小时线的投资构成
| 分项 | 占比 | 说明 |
|---|---|---|
| 炭化 + 活化主机 | 42–50% | 两台窑炉、燃烧系统、传动、内衬 |
| 物料输送与储存 | 10–14% | 筛分、输送、料仓、烘干机 |
| 蒸汽与余热回收 | 9–13% | 锅炉、过热器、烟道、引风机 |
| 洗涤、干燥、筛分、包装 | 11–15% | 可选,但出口产品基本都要 |
| 电气与自控 | 7–10% | PLC、MCC、电缆、仪表 |
| 环保 | 8–12% | 二燃室、旋风、洗涤塔、除尘 |
| 安装调试与培训 | 6–9% | 已含在交钥匙范围内 |
分两期建,不要一次上全
坚持一次上全线的买家,最后几乎都有一批设备在闲置。一期应该是炭化 + 活化 + 筛分——足够做出颗粒炭并卖出去。二期再加洗涤、干燥和包装,等订单簿支撑得起的时候。
理由是现金流,不是保守。一条 1 吨/小时的全线交货 120–150 天、调试 20–30 天;再加上融资、原料库存和首批出货,从签约到第一张发票大约 8–10 个月。分两期意味着窑炉提前四个月开始挣钱,二期的钱由生产出,而不是再借一笔。
一期必须做对的只有一件事:把空间和公用工程余量留出来。把洗涤段的占地、变压器容量和废水走向先留出来,否则二期就变成拆改工程。
交钥匙范围包含什么
- 工艺设计、物料与热量平衡、设备布置图。
- 从进料仓到包装口的全部工艺设备,内衬在出厂前完成浇筑与养护。
- 电气设计、PLC 与 MCC 柜、仪表与电缆清单。
- 钢结构、平台,以及给土建单位的基础载荷图。
- 安装指导、调试、72 小时性能考核与操作培训。
- 两年备件清单与推荐备件包。
- 产能、碘值、得率三项指标,以投产性能考核的实测值为准。
交钥匙合同里绝不能含糊的三个数
决定这个厂成不成的只有三个数字:产能是按成品炭还是按入炉炭算的、它假设的壳含水率是多少、以及这个吨位对应哪个碘值。合同里三个数缺一个,就没法执行。这里出的合同三个都写,性能考核也是照这三个数验收,而不是照一句「运行良好」。
下单前客户最常问的问题
只给带数字的答案。你的问题没在这里,直接发过来。
一条完整的线要多少钱?
多久能回本?
能不能只上活化炉,炭外购?
现场需要哪些公用工程?
要几个人操作?
安装是谁负责?
把原料、目标吨位和成品指标发过来。你会拿到一份配置、一张公用工程表和预算区间——不是一本画册。