活化炉与炭化炉的窑衬
窑衬占整机价格的 8–15%,也是大多数炉子到第四年碘值掉下来的真正原因。它应该跟炉子一起设计,而不是事后当耗材买。
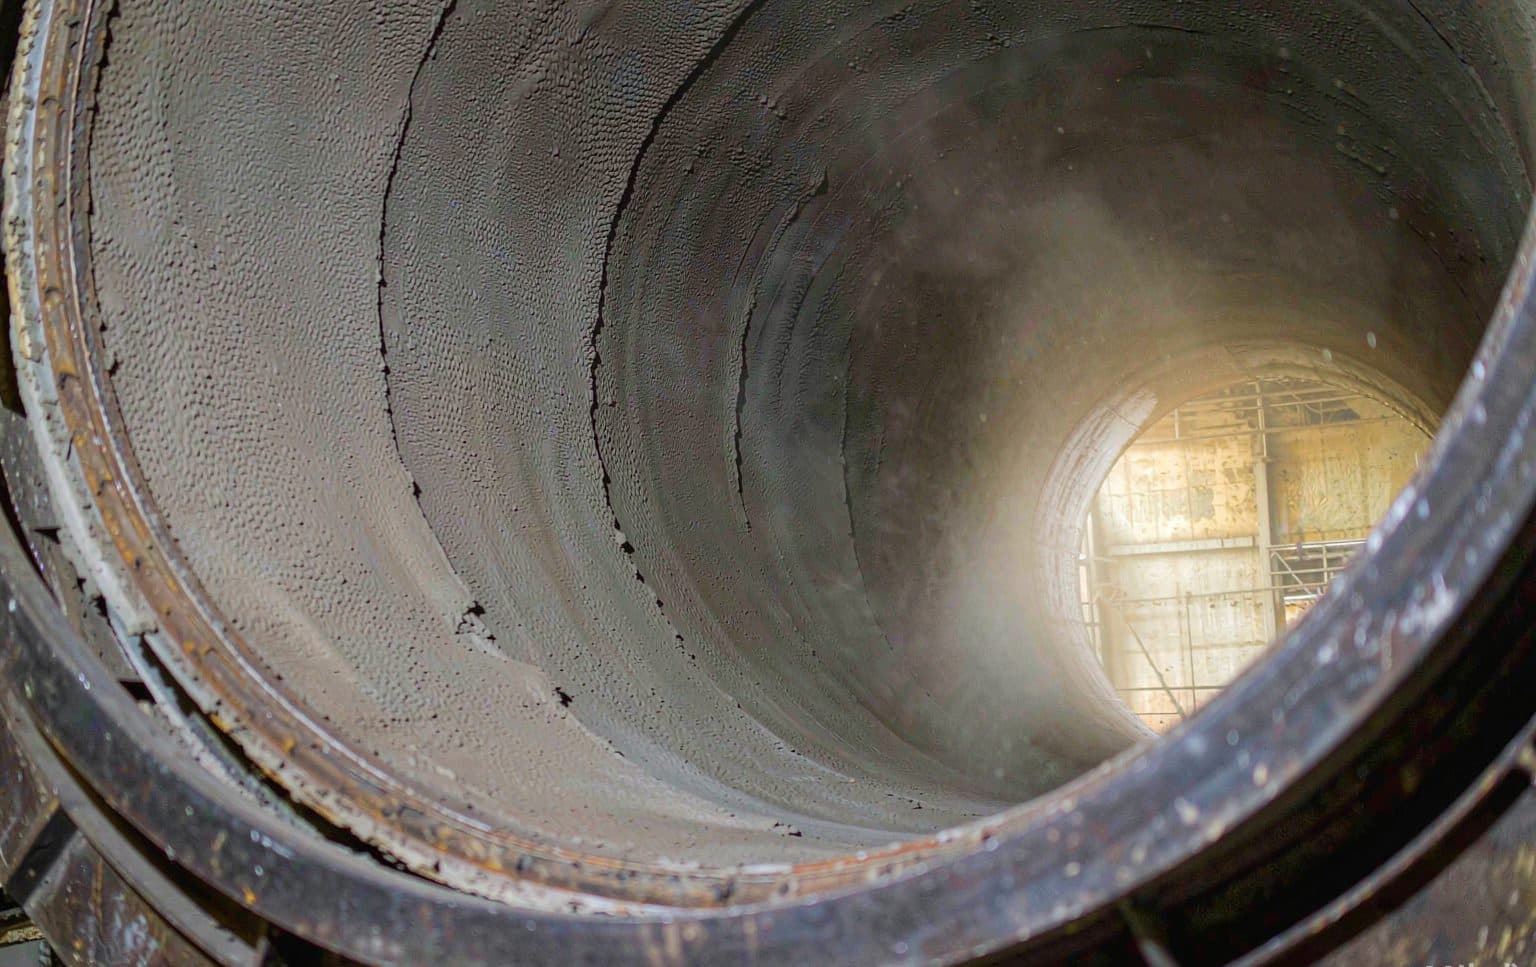
核心参数
| 参数 | 数值 |
|---|---|
| 工作层 | 高铝浇注料,230–300 mm |
| 工作层牌号 | Al₂O₃ 70–80%,使用温度上限 1600 ℃ |
| 碱蚀严重时的替代 | 莫来石浇注料 |
| 保温层 | 轻质浇注料或陶瓷纤维板,65–115 mm |
| 钢壳温度目标 | 稳态时高于环境温度不超过 90 ℃ |
| 锚固件 | 310S 不锈钢,V 形,每平方米 6 个 |
| 膨胀缝 | 每 1.5 m 一道,8–10 mm,陶瓷纤维填塞 |
| 厂内养护 | 常温 24 h + 120 ℃ 24 h + 350 ℃ 12 h |
| 现场烘炉 | 72 小时升至工作温度,每小时不超过 50 ℃ |
| 回转窑寿命 | 3–5 年,活化段最短 |
| 竖式炉寿命 | 5–8 年 |
| 换衬工期 | 10–15 天(含烘炉) |
为什么是三层的,而不是一堵厚墙
工作层——磨损的那一层
Al₂O₃ 70–80% 的致密高铝浇注料直接面对物料和蒸汽。它的任务是抗住移动炭的磨蚀和壳灰里碱金属的化学侵蚀。这一层是你要换的,其余部分通常还活着。
保温层——省燃料的那一层
轻质浇注料或陶瓷纤维板减少钢壳散热。没有它,1 吨/小时的窑多烧 15–20% 的燃料,外壳还会热到变形、热到没人敢碰。
锚固件与膨胀缝——最先失效的那一层
大多数内衬失效是从这里开始的,不是从热面。不锈钢 V 形锚固件把浇注料固定在钢壳上,每 1.5 m 一道膨胀缝给浇注料留出长大的地方。少做任何一样,第一个热循环就会裂,一年内剥落。
内衬快不行了,怎么提前看出来
内衬几乎不会突然失效,它会用四种方式提前打招呼,而且每一种都不用停窑就能测。
第一,钢壳温度。沿窑长三个点测温或贴示温片,每周记录。比投产基线高出 30 ℃,说明某处保温已经失效——哪怕从检查孔看热面还是完整的。
第二,参数不变而碘值漂移。活化段剥落会形成冷区,经过那里的炭活化不足,混进成品里。你会看到进料、蒸汽、温度都没动,碘值却掉了 20–40 mg/g。操作工通常会把它当工艺问题追好几周,才有人想到看里面。
第三,燃料消耗缓慢上升。同样产能下几个月内涨 5–8%,那是热量从钢壳跑了,没进物料。
第四,产品里出现耐火颗粒。出料筛上只要有砂粒,说明内衬已经失效。立刻停窑检查——继续跑下去,轻则钢壳热点,重则红窑。
按区段选材
| 区段 | 温度 | 主要损耗形式 | 推荐材料 |
|---|---|---|---|
| 进料与干燥 | 200–400 ℃ | 水分、轻度磨蚀 | 粘土质浇注料,Al₂O₃ 40–45% |
| 升温段 | 400–850 ℃ | 热循环 | 高铝浇注料,Al₂O₃ 60–70% |
| 活化段 | 850–1100 ℃ | 碱蚀、磨蚀、蒸汽 | 高铝 70–80% 或莫来石浇注料 |
| 出料与冷却 | 800–100 ℃ | 热震 | 红柱石或低水泥浇注料 |
| 竖炉反应段 | 900–1100 ℃ | 碱蚀、静载 | 高铝砖,Al₂O₃ 75–80% |
一次换衬要做的事
- 按曲线降温——72 小时,不是泼水。
- 内部检查,每个区段测 12 个点的残余厚度。
- 液压破碎拆除失效料;锚固件逐根检查,锈蚀的换掉。
- 新料进窑前先做钢壳测厚(超声波)。
- 分层浇筑、振捣,膨胀缝按图布置。
- 养护:常温 24 小时、120 ℃ 24 小时、350 ℃ 12 小时。
- 现场烘炉:72 小时升到工作温度,每小时不超过 50 ℃。
- 投产后第一周:钢壳温度每天记,碘值每班测。
为什么内衬要和炉子一起设计
当耗材买的内衬,是按图纸做的,不是按热平衡做的。内衬设计放进炉子设计里,三件事才能一起定:保温层厚度对应合同里写的燃料消耗、锚固布置对应你这台炉实际的热循环强度、以及分区长度让你将来只换活化段而不是整窑。这也是内衬要按曲线浇筑养护并留存温度记录、而不是发一车散料让现场自己搅的原因。
下单前客户最常问的问题
只给带数字的答案。你的问题没在这里,直接发过来。
活化炉内衬多久换一次?
能不能只换一部分?
我自己在当地买浇注料、自己施工行不行?
换衬要停窑多久?
内衬质量真的会影响碘值吗?
把原料、目标吨位和成品指标发过来。你会拿到一份配置、一张公用工程表和预算区间——不是一本画册。