废活性炭再生炉 — 0.5 到 2 吨/小时,把用过的炭还回生产线
三段控温:脱附、热解、气化。每再生一次烧失 5–10%,碘值恢复到新炭的 85–95%,同一批炭通常能走 3–6 轮。
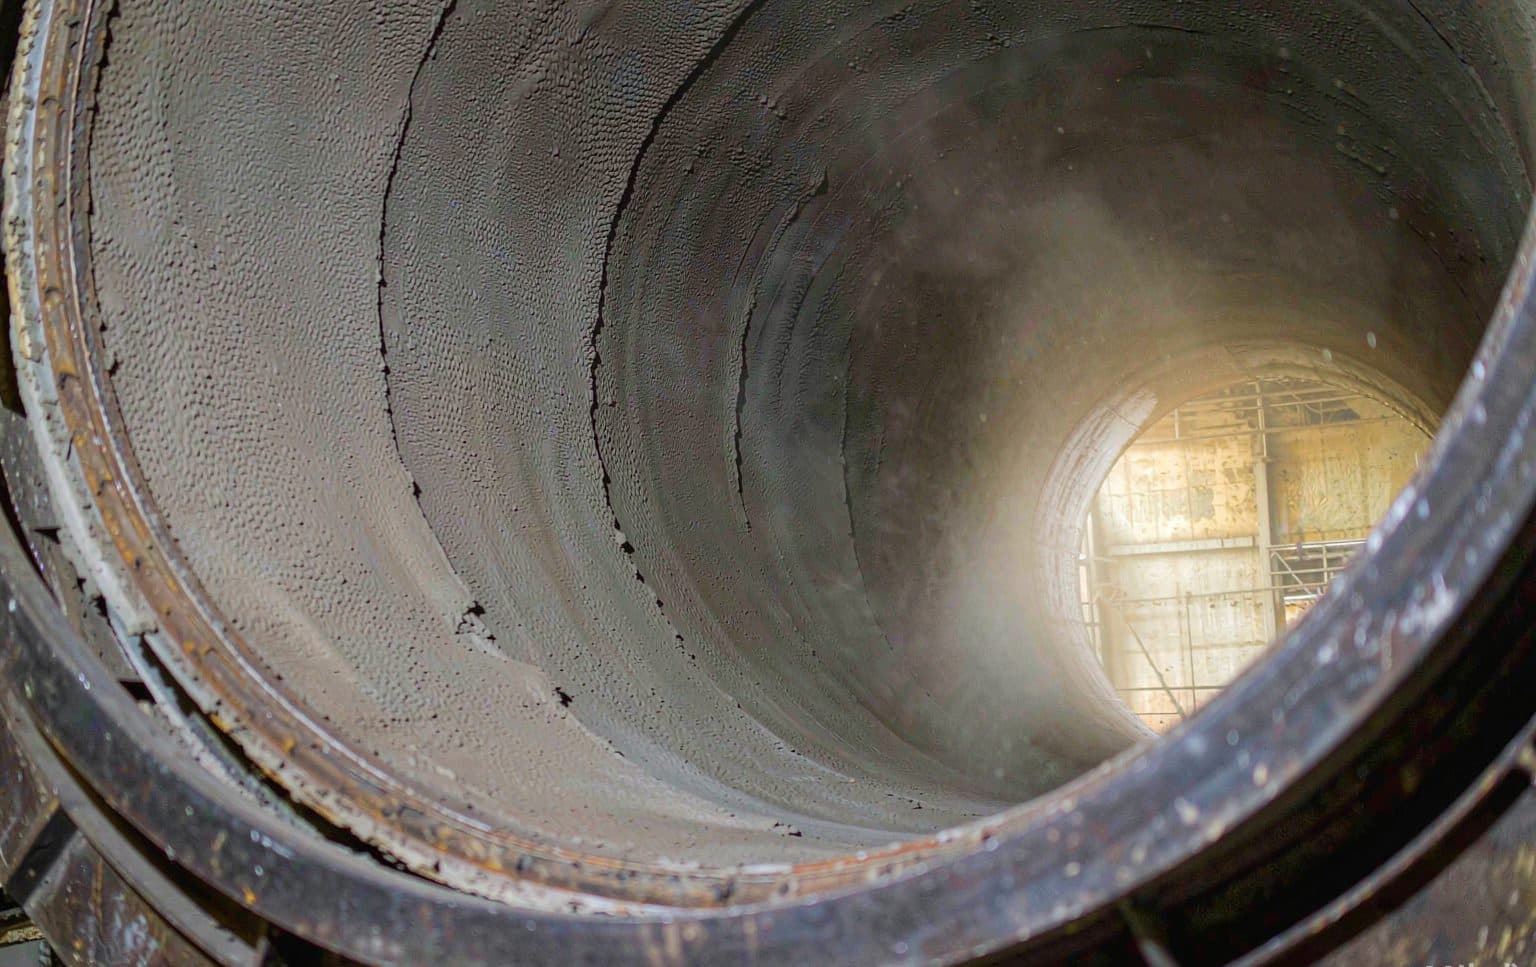
核心参数
| 参数 | 数值 |
|---|---|
| 再生能力 | 1.0 吨/小时 · 24 吨/天(按 300 天约 7200 吨/年) |
| 进料要求 | 颗粒炭 0.5–4 mm,含水 ≤ 10%,粉炭比例 ≤ 10% |
| 炉体 | 回转窑 Φ1.6 × 12 m,耐热钢内筒 + 耐火内衬 |
| 窑体转速 | 0.8–2.5 r/min,变频 |
| 停留时间 | 45–90 分钟,由转速与倾角控制 |
| 一段 · 干燥脱附 | 100–150 ℃ |
| 二段 · 热解 | 300–500 ℃,隔绝氧气 |
| 三段 · 气化 | 700–900 ℃,水蒸气 0.3–0.8 kg/kg 炭 |
| 烧失率 | 5–10%/次,随吸附负荷与目标恢复率变化 |
| 碘值恢复 | 新炭的 85–95%(前三轮) |
| 二燃室 | 1100 ℃,停留 ≥ 2 s |
| 尾气系统 | 余热锅炉 + 急冷 + 碱洗 + 布袋除尘 |
| 燃料 | 天然气 60–100 m³/吨再生炭(含二燃室) |
| 电耗 | 40–60 kWh/吨 |
| 装机功率 | 75 kW |
| 出料温度 | ≤ 80 ℃(水套冷却段后) |
| 控制方式 | PLC + 三段热电偶 + 氧含量联锁 |
| 设计寿命 | 内衬 3–5 年,筒体 10 年以上 |
再生不是重新活化,是把孔腾出来
新炭活化靠的是造孔:850–1100 ℃ 下水蒸气与碳反应生成 CO 和 H₂,每消耗一部分碳就多出一批微孔。再生正好相反——孔已经在那里了,被吸附的有机物堵住了。你要做的是把这些东西解吸、裂解、气化掉,让原有的孔重新露出来。
这个区别决定了两件事。第一,蒸汽用量完全不同:活化 1.2–2.2 kg/kg 炭,再生只要 0.3–0.8 kg/kg。第二,时间要短得多:活化 45 分钟到 8 小时,再生 45–90 分钟就够。把再生当活化跑,烧失会从 6% 冲到 15% 以上,孔壁越烧越薄,强度掉下来,结果是「越再生碘值越低」——很多厂抱怨再生没效果,根子在这一步。
还有一层:不能图省事直接上高温。表面吸附的有机物如果突然遇到 800 ℃,会先碳化结焦,把孔口直接封死,碘值比进窑前还低。所以三段温度的顺序不能调,慢升温本身就是工艺的一部分。
三段温度各自在做什么
| 区段 | 温度 | 停留 | 目的 | 失控后果 |
|---|---|---|---|---|
| 一段 · 干燥脱附 | 100–150 ℃ | 10–20 分钟 | 蒸发水分、脱除低沸点溶剂 | 升温过快,湿料在窑内结团、粘壁 |
| 二段 · 热解 | 300–500 ℃ | 20–35 分钟 | 重有机物裂解成小分子与残炭 | 缺氧不足 → 局部燃烧,烧失翻倍 |
| 三段 · 气化 | 700–900 ℃ | 15–35 分钟 | 水蒸气把残炭与焦油彻底气化 | 超 950 ℃ 孔壁烧穿,碘值不升反降 |
| 冷却段 | ≤ 80 ℃ | 出料前 | 防止出窑炭接触空气自燃 | 高于 120 ℃ 上皮带即开始氧化 |
烧失率和恢复率是一对反向指标
这两个数必须一起看,只看一个都会被误导。烧失率低于 4%,通常说明有机物没清干净、孔还堵着,碘值恢复不到 80%;高于 12%,孔壁已经受损,恢复率同样上不去。5–10% 是正常区间,具体落点取决于来料吸附了什么。
经验值是:饮用水与污水用的椰壳、煤质颗粒炭,前几轮能做到 6–8% 烧失、90–95% 碘值恢复;食品脱色炭因为吸附的是大分子色素和油脂,同样烧失下恢复率通常只有 80–88%,而且需要先做脱油前处理,否则焦油会在窑内结圈。
累计效应也要算进来。每轮 6–8% 的烧失,三轮累计约 20%,第四轮之后碘值一般掉到新炭的 80% 以下,这时不是继续再生,而是降级用到要求更低的场景(工业废水、粗脱色)。把这条曲线算进成本模型,再生才是一笔说得清的账。
什么炭能再生,什么炭不该进窑
| 来料 | 判断 | 原因与处理 |
|---|---|---|
| 饮用水 / 污水用颗粒炭(椰壳、煤质) | 适合 | 常规再生,恢复率最高的品类 |
| 食品脱色炭(糖液、油脂) | 适合,需前处理 | 先脱油,否则焦油结圈;恢复率 80–88% |
| 载银、载碘、载硫等浸渍炭 | 不适合 | 金属与卤素进尾气,需专业回收金属,不能走热再生 |
| 含汞、含铅等重金属炭 | 不适合 | 属危险废物,须由持证单位处置 |
| 粉炭(< 0.5 mm) | 不适合回转窑 | 扬尘与夹带严重,走多膛炉或间接加热式 |
| 含水 > 15% 的湿炭 | 先机械脱水 | 直接进窑会把一段变成「煮炭」,能耗翻倍且易粘壁 |
固废炭按灰分分三类,只有一类值得进窑
「固废再生炉」这个词在采购清单里很常见,但它不是一种炉型,是三类完全不同的来料。回转窑能不能接,先看两个数:灰分,和进窑前的碘值。灰分决定再生后还有没有回用价值,碘值决定恢复空间。
灰分超过 20% 会带来两个连锁问题。一是结圈:灰分在窑内累积挂壁,窑衬上结出一层硬壳,传热变差、料流受阻,清理一次要停炉 1–2 天。二是出灰量:1 吨/小时的处理量,灰分 30% 意味着每小时要排出 300 kg 灰,出灰、输送、暂存系统都得按这个量配,很多方案漏算这一块,投产后天天堵。
所以固废炭项目做方案时,第一个该问的不是产能,是灰分化验单。化验单上如果没有灰分和碘值,先别报型号。
四类固废炭的判断
| 来料 | 灰分 | 进窑碘值 | 判断 |
|---|---|---|---|
| 自来水厂、污水厂废颗粒炭 | 8–15% | 500–700 | 适合,主力料,恢复率 85–92% |
| 工业废水炭(焦化、印染、制药) | 10–20% | 400–650 | 适合,但含盐高,先水洗降盐再进窑 |
| 污泥热解炭、污泥活性炭 | 30–50% | 300–500 | 不建议,灰分太高,结圈严重,再生后基本无回用价值 |
| 垃圾焚烧飞灰喷吹炭 | 含二噁英与重金属 | — | 不进常规热再生,按危险废物处置 |
危废炭能进窑,先看你是哪一种身份
废活性炭在国内按 HW49 管理。但「能不能自建再生装置」这个问题,答案取决于你的身份,不取决于你买什么设备——这是询盘里最常被搞混的一点。
产生废炭的企业,如果只处理自己厂里产生的炭、不对外收料,自建再生装置在环评里属于污染防治设施,不需要危险废物经营许可证。一旦开始收别人厂的炭并收取处理费,性质就从「治理自己的污染」变成「经营危险废物」,必须持证,跨省转移还要审批、走转移联单。这不是设备方能不能卖的问题,是商业模式在立项阶段就定死的事。
地方执行口径有差异,同一个省的不同地市都可能不一样。建议立项前拿工艺方案去当地生态环境部门做一次预沟通,成本几乎为零;投产后补手续的代价,往往是停产加整改。我们可以提供工艺流程图、物料平衡和尾气设计参数用于环评编制,但不代办许可,也不做资质挂靠。
三种身份对应三种路径
| 你的身份 | 能不能自建 | 关键约束 |
|---|---|---|
| 产生废炭的企业,只处理自己厂的 | 可以 | 环评作为污染防治设施;台账、转移记录齐全;不对外收料 |
| 对外收料、做再生服务 | 需要持证 | 危险废物经营许可证;跨省转移审批;转移联单 |
| 只买设备、不碰处置 | 可以 | 设备方只供设备与工艺包,不承担处置资质 |
回转窑再生与多膛炉再生怎么分
| 项目 | 回转式再生炉 | 多膛炉 |
|---|---|---|
| 单线规模 | 0.5–2 吨/小时 | 2–10 吨/小时 |
| 停留时间 | 45–90 分钟 | 2–4 小时 |
| 温度均匀性 | 一般,轴向有梯度 | 较好,分层独立控温 |
| 烧失率 | 6–10% | 5–8% |
| 碘值恢复 | 85–95% | 88–96% |
| 同产能投资 | 1.00 | 1.50–1.80 |
| 维护强度 | 低,主要是内衬与密封 | 高,耙齿、炉床、传动 |
| 适合的场景 | 中等规模、来料杂、批次灵活 | 大规模、单一料、连续运行 |
供货范围
- 三段控温回转窑体,耐热钢内筒 + 耐火内衬,含冷却段。
- 进料系统:料仓、螺旋给料、双翻板阀(隔绝空气)。
- 水蒸气系统:蒸发器、过热器、流量与压力控制。
- 二燃室、余热锅炉、急冷塔、碱洗塔、布袋除尘器。
- 出料水套冷却段与密闭输送。
- PLC 控制柜:三段温度、氧含量联锁、尾气温度与压差记录。
- 开车曲线、化验取样方案(碘值 / 亚甲蓝 / 烧失率)与两年备件清单。
两个常被低估的硬约束:资质和尾气
第一是资质。国内废活性炭(HW49)的收集、运输、处置需要危险废物经营许可证,跨省转移还要走审批。设备方提供的是设备和工艺包,不承担处置资质——如果你的商业模式是替客户再生,先确认资质路径,再谈炉子。第二是尾气。二燃室 1100 ℃、停留 2 秒以上,后面必须急冷(避开 200–500 ℃ 的二噁英再合成区间),再碱洗脱酸、布袋除尘。这套尾气系统的投资经常和窑体本身相当,做预算时只算窑会严重低估。
这条线做到哪一步
再生我们只做回转窑路线,单线 0.5–2 吨/小时,不做多膛炉。超过 2 吨/小时,或者要求批次碘值离散控制在 ±20 mg/g 以内,多膛炉是更合适的机器——但那不是我们能供的,第一次通话就会说清楚。再生窑与我们的活化窑共用同一套窑体、内衬与传动逻辑,差别在温度分区、蒸汽量和尾气配置,所以炉窑工程这块是同一条技术线。
下单前客户最常问的问题
只给带数字的答案。你的问题没在这里,直接发过来。
同一批炭能再生几次?
碘值能恢复到多少?
再生炉和活化炉能共用一台吗?
再生一吨炭大概耗多少能?
需要什么资质?
固废再生炉和危废再生炉是两种不同的炉子吗?
把原料、目标吨位和成品指标发过来。你会拿到一份配置、一张公用工程表和预算区间——不是一本画册。